Что такое технологии повышения эффективности теплопередачи в теплообменниках? Одна статья для понимания высокоэффективных теплообменников.
Можно ли при той же тепловой нагрузке сделать теплообменник меньше и экономичнее? Этот вопрос постоянно решают как проектные институты, так и предприятия. По сути, повышение эффективности теплопередачи направлено на улучшение теплопередающей способности, уменьшение площади теплообмена и снижение энергопотребления — при этом разница температур технологического процесса и эксплуатационные требования остаются неизменными. Существует всего три подхода: модификация поверхности теплообмена, контроль загрязнения и выбор материалов.
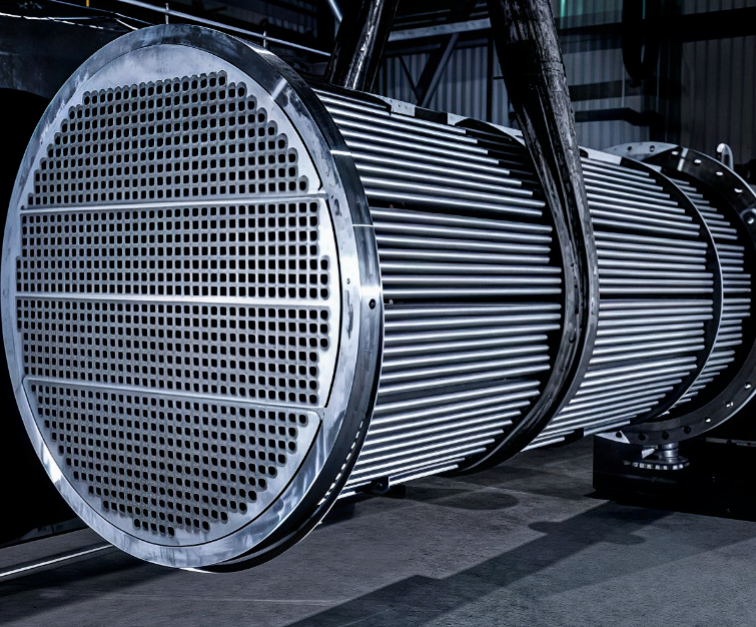
При осмотре теплообменника в месте его извлечения зачастую более существенное влияние на работу оказывают способ крепления кожуха и направление потока, чем сами размеры труб.
Во-первых, уточним: какая сторона действительно нуждается в улучшении?
Q = K · A · Δtm. Для увеличения теплопередачи необходимо либо расширить площадь, либо повысить общий коэффициент теплопередачи.
Коэффициент теплопроводности K является результатом четырех последовательно соединенных тепловых сопротивлений: конвекции внутри трубы, конвекции снаружи трубы, теплопроводности стенки трубы и загрязнения с обеих сторон. Сторона с наибольшей долей сопротивления нуждается в повышении теплопроводности.
Наиболее распространенная ошибка при выборе — это трата усилий на сторону, которая не контролирует общее тепловое сопротивление: это выглядит громоздко, но на самом деле бесполезно.
I. Модификация поверхности теплопередачи: четыре основные структуры.
1. Резьбовые трубки: «стандартный компонент» для улучшения характеристик звучания с использованием наружных трубок.
Определение в GB/T 28713.1-2012 ясно: это цельнолитая труба с низким оребрением, изготовленная методом холодной прокатки по окружности на внешней поверхности бесшовной стальной трубы. Согласно таблице 1, для трубы размером 25×2,5 мм коэффициент эффективности оребрения η должен быть не менее 1,6–2,8; чем плотнее шаг, тем выше коэффициент. Область применения также четко указана: она предназначена для применений, где определяющим является общее термическое сопротивление со стороны оболочки (включая сопротивление жидкостной пленке и сопротивление загрязнению). Она не подходит для условий с высоким содержанием твердой пыли или высокой склонностью к коксованию со стороны оболочки. Поэтому утверждение о том, что «резьбовые трубы могут подавлять загрязнение», следует воспринимать с осторожностью — стандарт, по сути, точно определяет, где они запрещены.
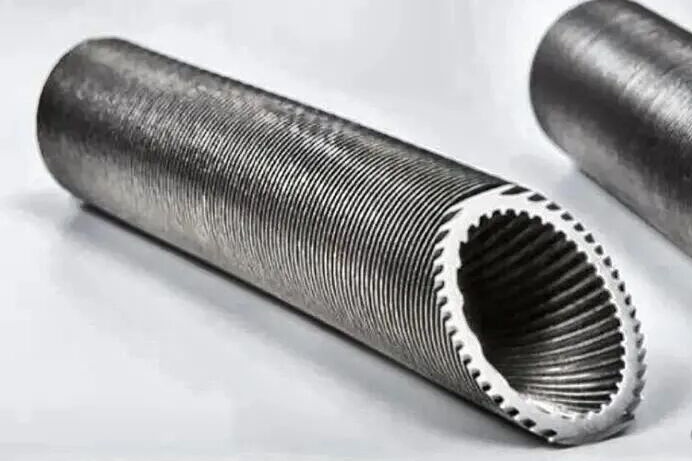
Усовершенствованная труба, изготовленная методом холодной прокатки со спиральными канавками: внешние ребра увеличивают площадь поверхности, а внутренние канавки нарушают пограничный слой.
Компромисс заключается в падении давления. В пункте 4.3.1.1 стандарта GB/T 151-2014 «допустимое падение давления» указано в качестве одного из условий проектирования технологического процесса — перед использованием труб с улучшенными характеристиками необходимо тщательно рассчитать запасы прочности насосов и вентиляторов.
2. Вставки в трубки: Использование стороны трубки с помощью скрученной ленты.
Вставка проволочной сетки, спиральной проволоки, ребер или витой ленты в трубу нарушает ламинарный пограничный слой, тем самым увеличивая коэффициент конвективной теплопередачи со стороны трубы. Когда преобладает термическое сопротивление со стороны трубы, это обеспечивает наилучшее соотношение цены и качества.
Однако следует обратить внимание на позицию стандартной системы. Пункт 5.4.2 стандарта GB/T 151-2014 разрешает использование труб с улучшенными тепловыми характеристиками, перечисляя только три категории: трубы специальной формы по стандарту GB/T 24590 и трубы по стандартам GB/T 28713.1, 28713.2 и 28713.3. Другими словами, для трубных вставок в настоящее время не существует соответствующего национального стандарта на продукцию. Их выбор зависит от расчетных параметров и экспериментальной проверки, при этом необходимо учитывать как падение давления, так и затраты на очистку.
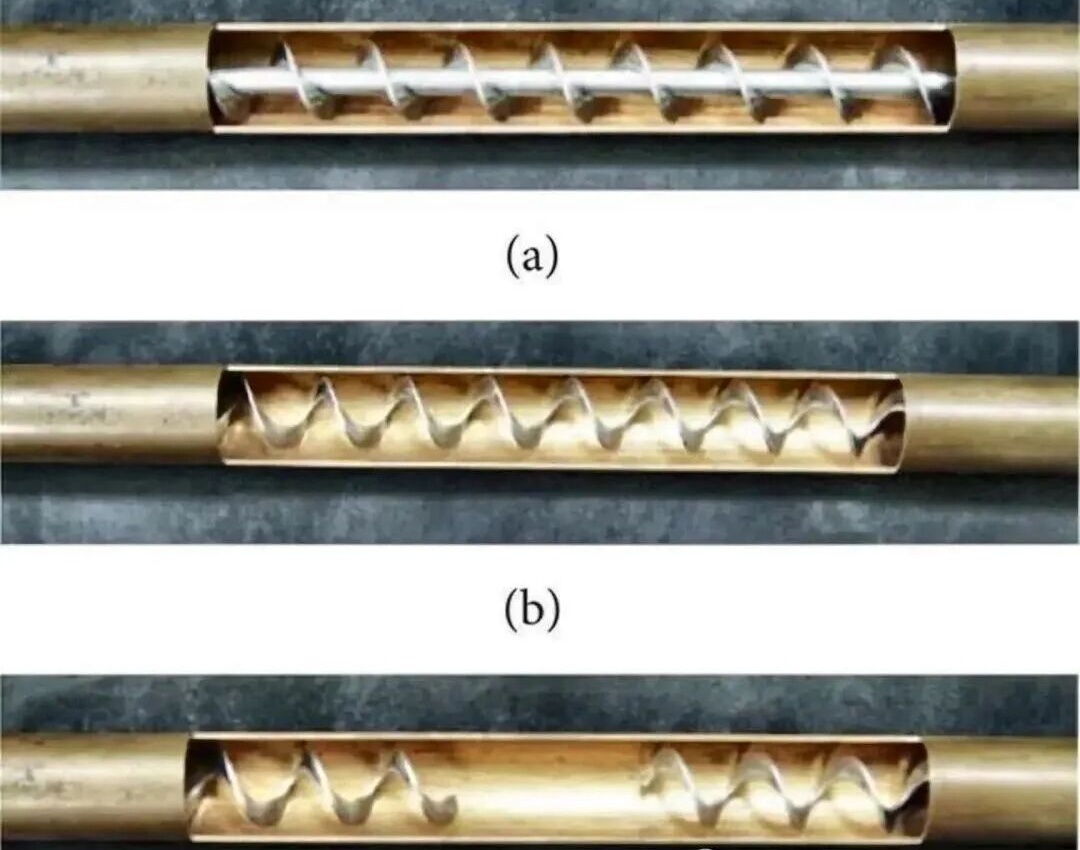
(a) Внутренняя вставка из витой ленты (b) Непрерывная внутренняя спиральная канавка (c) Прерывистая внутренняя спираль — три уровня усиления на одной трубке
3. Защитные перегородки для удилищ: замена «препятствия» на «опору»
Сегментные перегородки заставляют жидкость со стороны кожуха протекать поперечно через трубный пучок, обеспечивая высокую теплопередачу, но за счет высокого перепада давления и подверженности вибрациям, вызванным потоком.
В конструкции стержневых перегородок используется другой подход: четыре стержня, расположенные с интервалом 90° по окружности, надежно удерживают каждую трубку, обеспечивая при этом продольное течение жидкости. Пункт 6.8.2.6 стандарта GB/T 151-2014 прямо разрешает использование стержневых перегородок и других конструкций, поддерживающих перегородки. Это снижает падение давления и улучшает условия опоры.
Однако утверждение о том, что «стержневые перегородки устраняют проблемы вибрации», необоснованно. Пункт 6.8.2.3.3 предусматривает, что незакрепленные пролеты не должны превышать пределы, указанные в таблице 6-31, а в случаях пульсации жидкости пролеты должны быть дополнительно уменьшены. Приложение C содержит критерии расчета вибрации, вызванной потоком — даже при наличии стержневых перегородок ни один этап процесса проверки не может быть пропущен.
4. Винтовые перегородки: изменение режима потока
Теплообменник со спиральными перегородками представляет собой усовершенствованный вариант кожухотрубного теплообменника. Его конструкция основана на уникальной структуре каналов со спиральными перегородками внутри кожуха, предназначенной для оптимизации потока, повышения теплопередачи и снижения перепада давления, что делает его особенно подходящим для нагрева высоковязкой сырой нефти и аналогичных сред. Каркас трубного пучка состоит из нескольких секторных перегородок, каждая из которых составляет приблизительно четверть площади поперечного сечения кожуха и расположена по спиральной схеме, начиная от входа жидкости.
Эта конструкция направляет поток жидкости со стороны кожуха непрерывно и плавно по спиральной траектории вокруг центра трубного пучка, полностью заменяя традиционный поперечный «зигзагообразный» поток, создаваемый сегментными перегородками, и продольный поток теплообменников со стержневыми перегородками. В зависимости от технологических требований, этот тип теплообменника доступен в однопроходной и двухпроходной конфигурациях; конструкция перегородок с осевым перекрытием дополнительно оптимизирует опору и распределение потока. Угол наклона спирали (обычно от 25° до 45°) является регулируемым параметром конструкции, используемым для адаптации к различным условиям эксплуатации.
Теплообменник со спиральными перегородками имеет гибкую конструкцию и совместим с различными типами труб для теплопередачи, включая гладкие трубы, гофрированные трубы, резьбовые трубы, спирально-гофрированные трубы, а также трубы с внутренней и внешней резьбой.
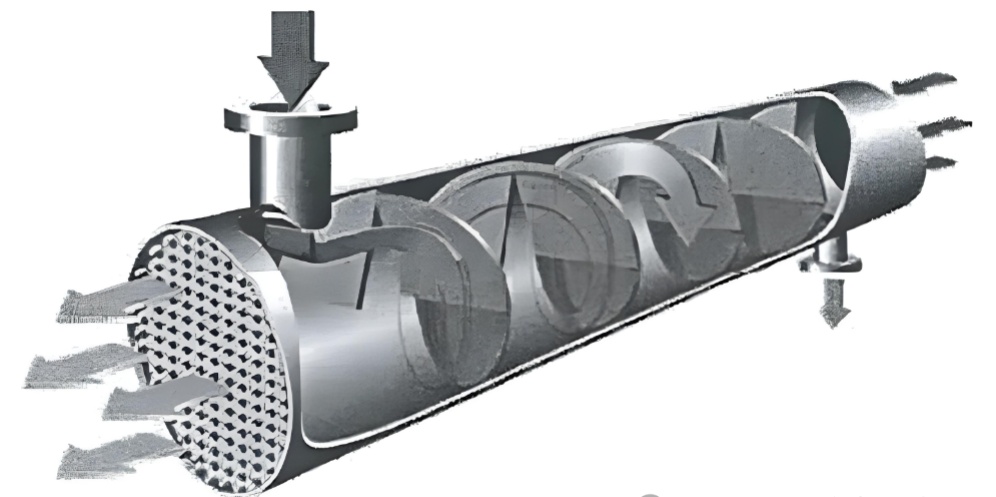
Внутренняя структура теплообменника со спиральными перегородками: изменение состояния потока среды.
5. Гофрированные и сильфонные трубки: эффективность превыше всего, параметры говорят сами за себя.
Благодаря кольцевым ребрам на внутренней и внешней стенках, эти трубы одновременно улучшают характеристики как внутренней, так и внешней стороны, обеспечивая значительные преимущества в компактных конструкциях. Необходимо строго соблюдать ключевые параметры:
GB/T 28713.2-2012: Гофрированные трубы из аустенитной нержавеющей стали; номинальное давление ≤ 4,0 МПа; рабочая температура ≤ -20℃ и < 450℃; номинальная толщина заготовки трубы 0,6–1,2 мм; уменьшение толщины стенки ≤ 15%.
GB/T 28713.3-2012: Сильфонные трубки классифицируются на два типа — тонкостенные типа B (0,5–1,0 мм) и толстостенные типа H (1,0–3,5 мм).
Утверждение о том, что «гофрированные трубки имеют толщину стенки всего 0,1 мм и протекают при вибрации», является широко распространенным заблуждением. Хотя тонкостенные трубки действительно имеют ограничения по усталости, правильным решением для применений, связанных с высоким давлением, высокой температурой, высокой коррозией или высокой скоростью потока на входе, является выбор сильфонных трубок типа H — или переход на совершенно другую конструкцию.
II. Контроль загрязнения: управление невидимым тепловым сопротивлением
Загрязнение не является неожиданным явлением, появляющимся только после начала эксплуатации; его следует учитывать на этапе проектирования. В пункте 4.3.2.2 стандарта GB/T 151-2014 указано, что стойкость к загрязнению определяется в соответствии с Приложением E.
Скорость потока жидкости — это первая линия защиты. В стандарте HG/T 20690-2000, пункт 3.1.6, указано, что скорость циркулирующей охлаждающей воды со стороны трубок не должна быть менее 0,9 м/с, скорость со стороны кожуха не должна быть менее 0,3 м/с, а плотность теплового потока не должна превышать 58,2 кВт/м². Обоснование, приведенное в пояснении к пункту, простое — теплообменники, работающие при скорости потока ниже 0,3 м/с, повсеместно страдают от загрязнения и подотложенной коррозии.
Означает ли это, что чем быстрее, тем лучше? В той же пояснительной записке также говорится: верхний предел должен учитывать эрозионно-коррозионное воздействие на материал; «это обычно учитывается при проектировании оборудования», и стандарт не устанавливает дополнительных пределов. Скорость имеет свою цену.
Качество воды и химическая обработка должны соответствовать пунктам 3.1.7, 3.2.1 и 3.4.1: для открытых систем годовое сопротивление загрязнению должно составлять от 1,72×10⁻⁴ до 3,44×10⁻⁴ м²·К/Вт; коэффициент концентрации не должен быть меньше 3,0; состав химических реагентов должен определяться на основе динамических имитационных испытаний или опыта эксплуатации в аналогичных условиях.
Причина, по которой магнитные и электронные технологии удаления накипи остаются спорными, заключается именно в том, что их эффективность в значительной степени зависит от качества воды и условий эксплуатации. Возможность их использования должна быть обоснована результатами проверки.
Очистка также должна регулироваться метриками. SH/T 3547-2011, Таблица 2: степень удаления карбонатной окалины ≥90%; сульфатной и силикатной окалины ≥85%; ржавчины и масляного шлама ≥95%. В Таблице 1 указаны скорости коррозии: углеродистая сталь ≤6 г/(м²·ч), нержавеющая сталь ≤2 г/(м²·ч). Пункт 7.1 дополнительно требует образования полной пассивирующей пленки после очистки.
III. Выбор материалов: не следует сосредотачиваться исключительно на теплопроводности.
Материалы труб теплообменника должны быть выбраны в соответствии с GB 150.2-2011 и GB/T 151-2014, пункт 5.4.1, с учетом теплопроводности, указанной в Приложении F. Однако тепловое сопротивление стенки является лишь одним из элементов ряда тепловых сопротивлений; обычно преобладают толщина стенки и коэффициенты конвекции с обеих сторон.
Реальное значение имеет коррозионная стойкость, для которой существует количественно определенный критерий: в стандарте HG/T 20690-2000, пункт 3.1.7, указано, что скорость коррозии труб из углеродистой стали должна быть менее 0,10 мм/год, а труб из меди, медных сплавов и нержавеющей стали — менее 0,005 мм/год, что составляет разницу в два порядка. Этот расчет гораздо важнее, чем незначительные различия в теплопроводности.
II. Снижение загрязнения: контроль невидимого сопротивления
Загрязнение не является неожиданностью после окончания эксплуатации; его необходимо учитывать на этапе проектирования. Пункт 4.3.2.2 стандарта GB/T 151-2014 предписывает брать значения сопротивления загрязнению из Приложения E.
Основной барьер — скорость потока. Пункт 3.1.6 стандарта HG/T 20690-2000 требует, чтобы скорость охлаждающей воды со стороны трубок составляла ≥0,9 м/с, со стороны кожуха — ≥0,3 м/с, а тепловой поток — ≤58,2 кВт/м². В сопроводительном примечании четко указано: теплообменники со скоростью потока ниже 0,3 м/с обычно подвержены загрязнению и подотложениям.
Но всегда ли более высокая скорость лучше? В той же заметке уточняется, что верхний предел должен предотвращать эрозионную коррозию в зависимости от материала — «это обычно учитывается при проектировании оборудования», — поэтому никаких дополнительных ограничений не устанавливается. Более высокая скорость влечет за собой дополнительные затраты.
Качество воды и используемые для очистки реагенты соответствуют пунктам 3.1.7, 3.2.1 и 3.4.1: открытые системы должны поддерживать сопротивление загрязнению в диапазоне от 1,72×10⁻⁴ до 3,44×10⁻⁴ м²·К/Вт; количество циклов концентрации ≥3,0; а химические составы должны быть получены на основе динамического моделирования или аналогичных эксплуатационных данных.
Эффективность магнитных и электронных методов удаления накипи остается предметом дискуссий, поскольку она в значительной степени зависит от качества воды и условий ее хранения. Применимость методов должна быть подтверждена экспериментально.
Для очистки требуются количественно измеримые показатели. SH/T 3547-2011, Таблица 2: удаление карбонатной окалины ≥90%; сульфатной/силикатной окалины ≥85%; ржавчины/масляного шлама ≥95%. Таблица 1 ограничивает коррозию до ≤6 г/(м²·ч) для углеродистой стали и ≤2 г/(м²·ч) для нержавеющей стали. Пункт 7.1 предписывает образование полной пассивирующей пленки после очистки.
III. Выбор материалов: помимо теплопроводности
Материалы трубок выбираются в соответствии с GB 150.2-2011 и пунктом 5.4.1 GB/T 151-2014, а проводимость берется из Приложения F. Однако сопротивление стенки — это лишь один из компонентов последовательной цепи; толщина стенки и конвекция зачастую имеют большее значение.
Коррозионная стойкость создает реальный разрыв, количественно определяемый пунктом 3.1.7 стандарта HG/T 20690-2000: скорость коррозии углеродистой стали <0,10 мм/год; меди и нержавеющей стали <0,005 мм/год — разница составляет два порядка величины. Этот фактор перевешивает незначительные различия в теплопроводности.
II. Контроль загрязнения: сдерживание невидимого теплового сопротивления
Загрязнение — это не нечто неожиданное, что проявляется только после начала эксплуатации; его следует учитывать на этапе проектирования. В пункте 4.3.2.2 стандарта GB/T 151-2014 указано, что сопротивление загрязнению следует определять в соответствии с Приложением E.
Первым критерием является скорость потока. HG/T 20690-2000, пункт 3.1.6: скорость циркулирующей охлаждающей воды со стороны трубок не должна быть меньше 0,9 м/с, со стороны кожуха — не меньше 0,3 м/с, а тепловой поток — не более 58,2 кВт/м². Объяснение довольно простое — теплообменники со скоростью потока ниже 0,3 м/с обычно страдают от загрязнения и подотложениями.
Так всегда ли быстрее — значит лучше? В том же примечании говорится: верхний предел должен учитывать материалы, предотвращающие эрозию и коррозию, «это, как правило, уже учитывается при проектировании оборудования», поэтому стандарт не устанавливает предела. Скорость имеет свою цену.
Качество воды и химический состав соответствуют пунктам 3.1.7, 3.2.1, 3.4.1: для открытых систем годовое сопротивление загрязнению должно составлять от 1,72×10⁻⁴ до 3,44×10⁻⁴ м²·К/Вт; коэффициент концентрации не должен быть меньше 3,0; химические формулы должны быть определены на основе динамических имитационных испытаний или опыта, полученного в аналогичных условиях.
Причина постоянных споров вокруг магнитной и электронной очистки от накипи заключается именно в том, что эффективность в значительной степени зависит от качества воды и условий эксплуатации. Возможность их применения должна быть подтверждена результатами испытаний.
Для очистки также необходимы показатели. В таблице 2 стандарта SH/T 3547-2011 указано: степень удаления карбонатной окалины не менее 90%, сульфатной и силикатной окалины не менее 85%, ржавчины и масляного шлама не менее 95%; в таблице 1 указана степень коррозии для углеродистой стали ≤6 г/(м²·ч), нержавеющей стали ≤2 г/(м²·ч); пункт 7.1 также требует образования полной пассивирующей пленки после очистки.
III. Выбор материалов: не стоит ограничиваться лишь оценкой теплопроводности.
Материалы труб теплообменника выбираются в соответствии с GB 150.2-2011 и GB/T 151-2014, пункт 5.4.1, а теплопроводность проверяется в Приложении F. Однако сопротивление стенки трубы — это лишь один из факторов в ряду тепловых сопротивлений; толщина стенки и конвекция с обеих сторон обычно имеют большее значение.
Реальное значение имеет коррозионная стойкость, и для этого существует количественный стандарт: в пункте 3.1.7 стандарта HG/T 20690-2000 указано, что скорость коррозии стенок труб из углеродистой стали должна быть менее 0,10 мм/год, а труб из меди, медных сплавов и нержавеющей стали — менее 0,005 мм/год. Это разница в два порядка величины. Этот расчет имеет гораздо большее значение, чем эти небольшие различия в теплопроводности.
Улучшение теплопередачи никогда не сводилось к простому «максимизации коэффициента теплопередачи». Это вопрос компромиссов: площадь, коэффициент, загрязнение, падение давления и надежность — все пять факторов необходимо учитывать в совокупности.
При проектировании новых установок следует уделить особое внимание конструкции и материалам; в случае существующего оборудования, прежде чем принимать решение о модификации конструкции, проведении очистки или корректировке работы, необходимо сначала оценить степень загрязнения и падение давления.
Основная причина, по которой высокоэффективные теплообменники не получили широкого распространения на современных нефтеперерабатывающих и нефтехимических заводах, особенно в нефтеперерабатывающих установках, заключается в том, что такие среды, как сырая нефть и циркулирующая вода, склонны к загрязнению, что ухудшает теплопередачу и оказывается контрпродуктивным. Поэтому расскажите нам об успешных примерах модернизации ваших предприятий с использованием высокоэффективных теплообменников.